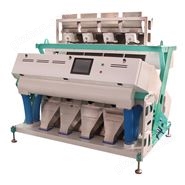
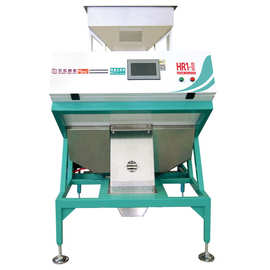
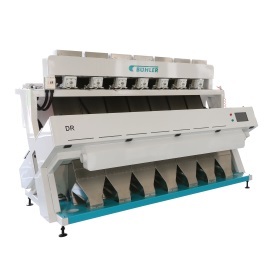
矿石色选机 突破传统干选局限,实现湿选矿石的高效分选
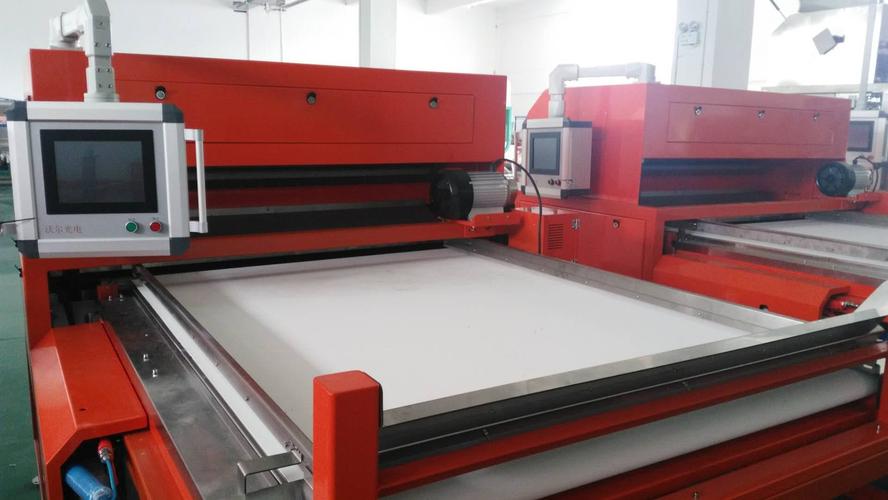
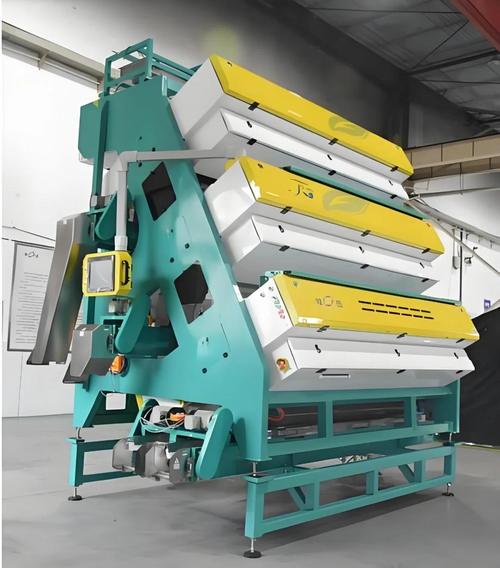
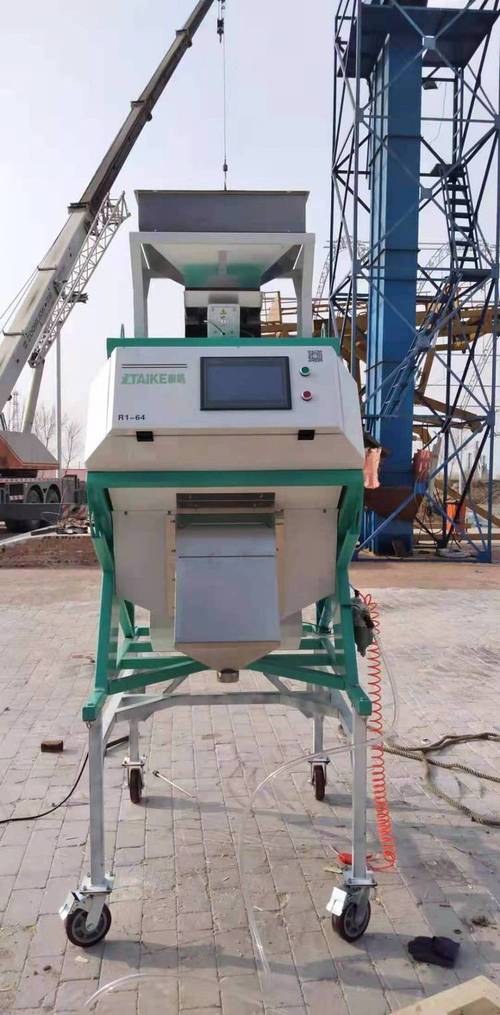
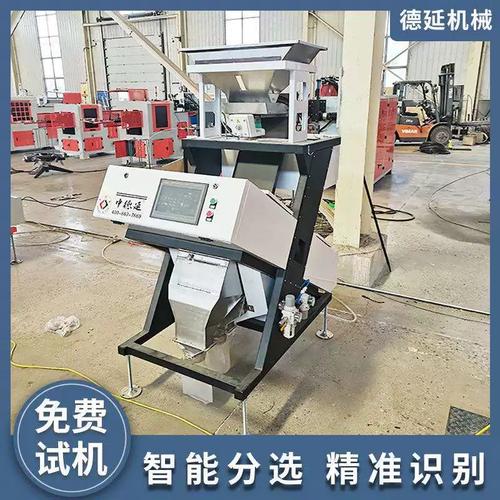
在矿物加工与矿石分选领域,色选技术正以其高效、精准、环保的特点,逐步替代传统的人工手选和重介质分选。而随着矿石资源日益复杂,尤其是含水、含泥量高的矿石如何处理,成为行业痛点。为此,我们推出了新一代矿石色选机,不仅适用于常规干选,更突破性地支持湿选矿石,为矿山、选矿厂提供了更灵活、更智能的分选方案。
一、产品核心优势:湿选矿石,不堵不粘
传统色选机在遇到潮湿、带泥、含水量高的矿石时,容易出现下料不畅、喷嘴堵塞、镜头污染等问题,导致分选效率急剧下降。我们的矿石色选机针对这一难题进行了专项设计:
- 湿法分选专用通道:采用防粘涂层与振动给料系统,确保湿矿石均匀单层分布,避免结团堆积。
- 高压防堵喷嘴:配备自清洁喷气模块,即使处理表面带水膜的矿石,也能精准剔除废石,不堵塞。
- 防水防尘光学系统:高灵敏度相机与光源置于密封腔体内,配合气幕隔离,确保在湿气环境下长时间稳定工作。
简而言之,无论是刚从洗矿机出来的湿矿石,还是自然含水率较高的原矿,该色选机均能直接处理,省去了昂贵的烘干环节。
二、技术亮点
- 宽幅识别,适应湿选:采用多光谱成像与可见光双通道,能有效识别被水膜覆盖后的矿石颜色与纹理差异,分选精度可达98%以上。
- 大处理量:单台设备处理能力可达20-150吨/小时(视粒度与物料特性),满足中大型选矿厂需求。
- 智能算法:自学习AI模型,可根据不同矿种(如金矿、铜矿、石英石、萤石、重晶石等)自动优化分选参数,湿选与干选模式一键切换。
- 耐磨设计:料仓、溜槽及分选室接触物料部位采用高耐磨陶瓷或聚氨酯衬板,延长设备寿命。
三、应用场景
- 湿法选矿前预抛废:在球磨或重选前,直接对湿原矿进行色选,提前抛弃大量废石,显著降低后续磨矿与药剂成本。
- 洗矿后分选:水洗后的矿石无需干燥,直接进入色选机,分选合格精矿与废石。
- 尾矿再选:针对含水量高的尾矿,可回收其中仍有价值的矿物颗粒。
- 非金属矿湿选:如高岭土、长石、石英砂等湿法提纯。
四、客户价值
- 省去烘干成本:每吨矿石可节省烘干能耗约8-15元,按日处理1000吨计算,年节省超300万元。
- 提高回收率:湿选状态下减少粉尘干扰,识别更稳定,精矿品位提升2-8%。
- 环保节水:湿选模式可实现水循环利用,无粉尘污染,符合绿色矿山要求。
五、
矿石色选机不再局限于干燥环境。我们推出的湿选型矿石色选机,真正实现了“即洗即选、不堵不粘”,为高含水、高含泥矿石的分选提供了全新路径。如果您正在为湿矿石无法高效色选而困扰,欢迎联系我们获取详细技术方案与现场试机。
——让每一块矿石,都选得干净、选得省心。
如若转载,请注明出处:http://www.mjz01.com/product/42.html
更新时间:2026-09-19 07:21:13